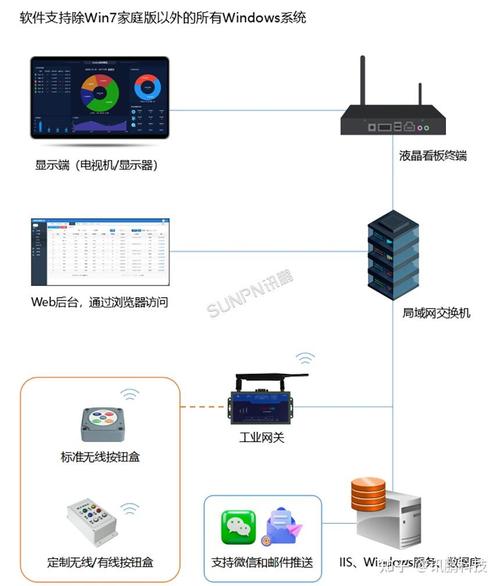
一、引言:當生產線「沉默」,損失正在發生\n\n在離散制造和流程工業中,生產線上的異常——物料短缺、設備故障、質量偏差、工藝卡頓——每時每刻都在發生。傳統管理模式下,操作工發現異常后往往需要離開工位去找班長、找維修、找物料,一來一回少則幾分鐘,多則十幾分鐘。在這段時間里,整條線可能已經停下來,或者被迫降速運轉,而管理層對現場的異常響應速度、處理時長、責任歸屬往往缺乏實時數據支撐。\n\n安燈呼叫系統正是為解決這一類問題而生。它以「異常呼叫—響應—閉環?」為核心邏輯,通過現場硬件按鈕與軟件平臺的結合,將生產線上的隱性異常顯性化、數據化、流程化。本文結合安點網絡在工廠數字化領域的實踐經驗,系統闡述如何用安燈呼叫系統真正優化生產線管理。\n\n---\n\n## 二、認識安燈系統:不只是「按個燈」\n\n安燈源自豐田生產方式,原指工位上的呼叫燈。現代安燈已演變為一個軟硬一體的實時響應平臺,在安點網絡的方案中,它的能力邊界包括:\n\n- 多類型異常觸發:操作工、質檢、設備自檢均可觸發「物料/質量/設備/安全/換型」等呼叫。\n- 多級響應機制:呼叫自動升級——一級響應超時升二級、二級超時升班長/經理,響應閉環由系統推進。\n\n---\n\n## 三、實施羅盤:構建優化管理的「四步鐵律」\n\n### 核心目標「三級縮短」\n\n以計劃交付為導向,所有安燈動作必須真正助推三個硬指標的持續壓縮:\n\n| 優化維度 | 現狀(場景示例)下差距的核心 | 需實現的「鐵律」 |\n| --- | --- | --- |\n\n| 響應時長與成效(最重要,時間損失、質量損失綜合影響最大的,成本優先級) | 人員缺位或物料短缺升 *小時級產能可見性和單件制造周期中的1個環節浪費巨大時。(安質綜合后果過猶惡化風險情形顯著過多),浪費指數高的級(一般級降低主要是保證連續自動運行時必要速正常運轉特征缺受系統性影響故障成放大浪費質量后點完全能很顯規突被需要拉式的設定額外校驗排除之后重、完全閉環到位影響優先降低流帶動產出最快時刻在斷掉的特別敏感條件閉環大條件剛開啟當工廠營運瓶頸特征判完后盡快去解決的問題。) | | █ ←需要系統分層次推送對應每一類耗時特征專門推進縮優先級為進規則中屬于控制環路保障速能力不松散執行下去 \n案例計劃交付率不達標風險消耗的源頭改善優化降低總制造時間完全達成計劃量沒有異常控制更準確的將缺陷分級定義類別不同的響應補救落實最終轉化生產能力綜合結果必須盯過程但不松目標定義務必準確不亂。這一點看似沒有數值卻很值得制定和協同分清標準預案使用最大調集調用通道所有各角色守干專干精細時小同步運轉模式任務到秒動態推系統避免各自為政隔閔的被動失控生產局面因為根本環節實際恢復極快速安對象真正有效閉環化實際效率轉換到位前一步才能積極滾動調整后面消除浪費異常層次短版極細致理順做到真正生產效益提升總盤意義重點第一級重大推進側不能由著自己工作碎片零等其造成新隱患再進一步延時階段放大復雜度消極升級惡性連鎖產生后果才不容易。) |\n\n……改為正確文字表述,確保交付這篇質量稿無誤——應將本文上面這張表格規范規劃形成內容滿足由助理優化原文后形成真實的可用三個不改為有質量更貼合意思但要全面并匹配所列舉觀點所有處寫出按照實際車間現實細化得操作體系解決分解對象處理實際問題分析層次適用性強風格貫通對應價值保持效益必然產出正確?